Una estación de apertura de bolsas parece simple: una copa agarra cada lado y la máquina separa la boca. En producción, el sello puede cambiar con cada bolsa porque el grosor de la película, las arrugas, las costuras, la impresión, la estática y la rigidez del paquete varían. La selección confiable comienza con la bolsa y el movimiento de la máquina, luego coincide con el perfil de la copa, el tamaño, la fuente de vacío y el montaje.
Por qué abrir bolsas es difícil
El embalaje flexible no se comporta como una hoja rígida. La película delgada se mueve hacia la copa, una costura crea un camino de fuga, y un vacío excesivo puede arrugar o tirar del material hacia la apertura. Una copa que pasa una prueba estática de banco puede aún liberar durante la aceleración. Trate la copa, el generador de vacío, los tubos, el tiempo de válvula y la posición de recogida como un solo sistema.
1. Documente la bolsa
- Material de la película, grosor y número de capas
- Ancho de la bolsa, geometría de la boca, fuelle, ubicación del cierre y del sello
- Superficies impresas, recubiertas, mate, brillantes o texturizadas
- Perforaciones, arrugas y si el aire puede filtrarse a través del material
- Bolsa vacía o paquete lleno, más la fuerza requerida para separar los lados
2. Elija el punto de recogida y el diámetro
Utilice la copa más grande que quepa completamente dentro de un área estable y relativamente plana, pero no cubra un borde, costura o cierre. Un diámetro más grande puede proporcionar más fuerza de sujeción teórica, pero también puede puentear arrugas o deformar la película delgada. Marque el punto de recogida propuesto en una muestra de bolsa y pruebe varias piezas de la producción normal, no solo una muestra perfecta.
3. Coincidir con el perfil de la copa
Un labio flexible sigue pequeñas arrugas y variaciones de superficie. Un perfil soportado o específico para apertura de bolsas ayuda a evitar que la película delgada se extraiga demasiado profundamente en la copa. Los fuelles pueden compensar la altura y la variación de aproximación, pero pueden introducir más movimiento. El mejor perfil es el que mantiene un sello a través de todo el recorrido de apertura sin dañar o marcar el paquete.
4. Equilibrar el nivel de vacío y el flujo
El nivel de vacío crea una diferencia de presión; el flujo compensa las fugas. Un paquete bien sellado puede necesitar un vacío controlado para evitar deformaciones. Una película con fugas o un punto de recogida puede requerir un mayor flujo y tubos más cortos. Mantenga las mangueras lo más cortas y sin restricciones posible, verifique los ajustes en busca de restricciones internas y coloque la válvula o el generador de vacío lo suficientemente cerca para lograr el tiempo de respuesta requerido.
5. Verifique el movimiento, el tiempo y la alineación
- Confirme que ambas copas contacten la bolsa al mismo tiempo y altura.
- Permita suficiente tiempo de espera para que el vacío se acumule antes del recorrido de apertura.
- Utilice un interruptor de vacío o sensor para detectar una recogida fallida cuando el proceso lo requiera.
- Reduzca la aceleración inicial si la bolsa se libera solo a la velocidad de producción.
- Verifique que las mangueras no tiren de la copa ni restrinjan el eje en movimiento.
Serie de apertura de bolsas BOLTTE
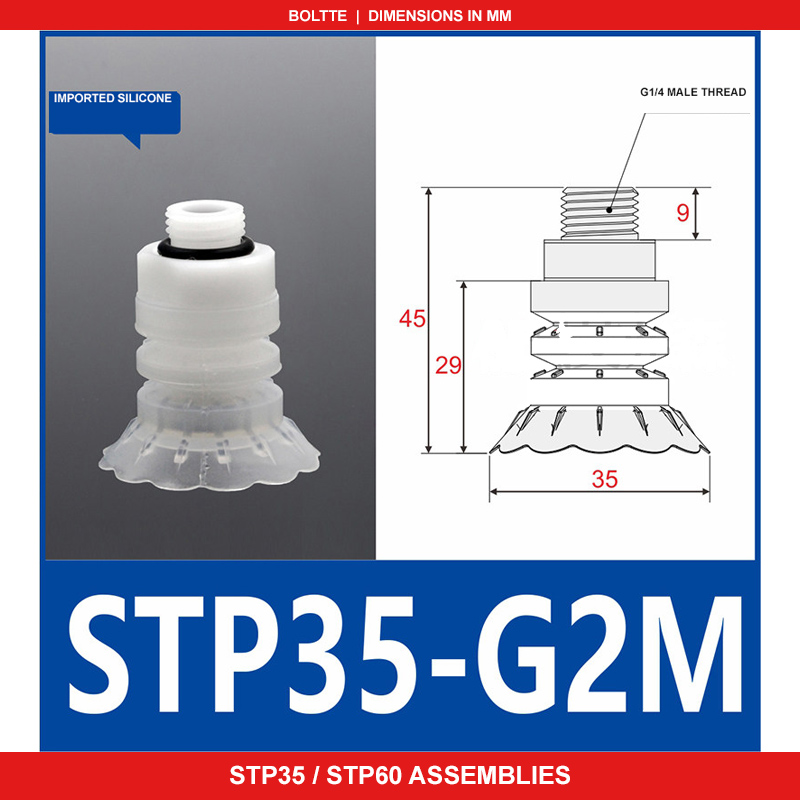
La colección de Embalaje / Apertura de Bolsas incluye varios puntos de partida. Las opciones STP35/STP60 incluyen conjuntos completos y componentes de reemplazo como artículos solo de copa y silenciadores. Confirme el modelo exacto y lo que se incluye antes de realizar un pedido. VP, SGP, PAG, ZP3P y BGI cubren diferentes requisitos de copas y ajustes; F18/F22/F26/F33 ofrece opciones de reemplazo basadas en el diámetro.
Para la apertura de bolsas tejidas, compare QLF68 y QLF90 copas de vacío de silicona, 68 y 90 mm. Verifique el dibujo de montaje específico del modelo y pruebe el sellado en el material de bolsa real; estas son opciones específicas de aplicación, no un sustituto automático para copas de bolsa de película delgada.
Lista de verificación de pruebas de producción
- Pruebe múltiples bolsas de diferentes posiciones en la pila o rollo.
- Ejecute a temperatura, humedad y velocidad de producción normales.
- Registre el tiempo de acumulación de vacío y el nivel de vacío en la confirmación de agarre.
- Verifique ambos lados en busca de arrugas, marcas, apertura incompleta y liberación temprana.
- Inspeccione el labio de la copa después de ciclos repetidos y defina un intervalo de reemplazo preventivo.
Qué incluir en un RFQ
Envíe fotos o muestras de la bolsa, tipo y grosor de la película, dimensiones del punto de recogida, medidas actuales de la copa y el ajuste, tasa de ciclo de la máquina, fuente de vacío y la falla que está tratando de resolver. Si se necesita un reemplazo directo, incluya fotos claras de la copa, la rosca y la altura total instalada. Pida ayuda a BOLTTE para la aplicación de apertura de bolsas.
Para el camino de decisión completo a través de perfil, material, fuerza, diámetro, montaje y pruebas, comience con la guía de selección de copas de vacío BOLTTE.