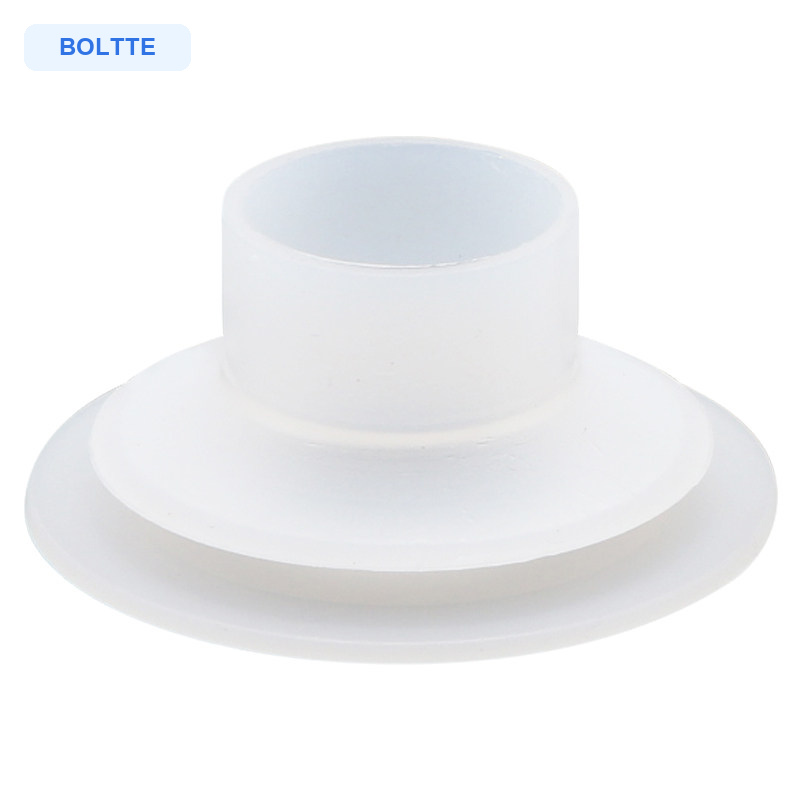
El equipo de llenado de plumón necesita un punto de contacto de vacío que se ajuste a la herramienta, la superficie de recogida y el perfil de movimiento. Una copa que parece lo suficientemente cercana en una fotografía aún puede crear fugas, interferencias o liberaciones inconsistentes si su abertura, diámetro exterior o altura son incorrectos. Esta guía explica cómo seleccionar y validar las tres opciones actuales de copas de vacío de silicona para llenado de plumón BOLTTE sin asumir que una copa por sí sola determina la fuerza de sujeción segura.
Lo que incluye esta familia de copas de llenado de plumón
La actual familia de copas de vacío de silicona para llenado de plumón BOLTTE contiene tres variantes seleccionables: una A-Type de 60 mm, una B-Type de 60 mm y una versión de 84 mm. Las tres utilizan un cuerpo de silicona flexible con un perfil de sellado de doble capa. Están destinadas a herramientas de máquinas de llenado de plumón y equipos de manejo de vacío neumático compatibles.
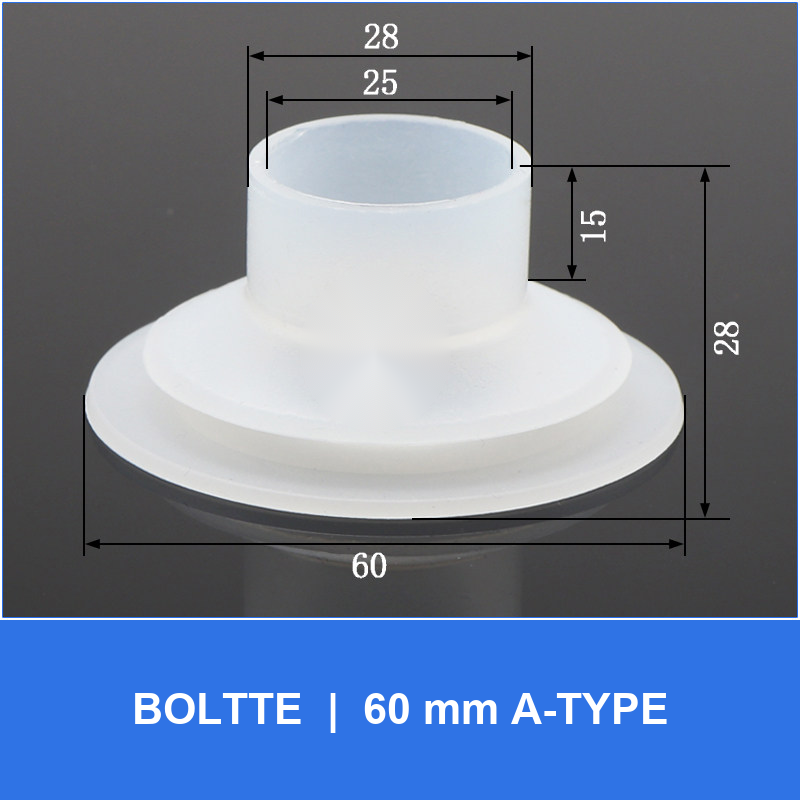
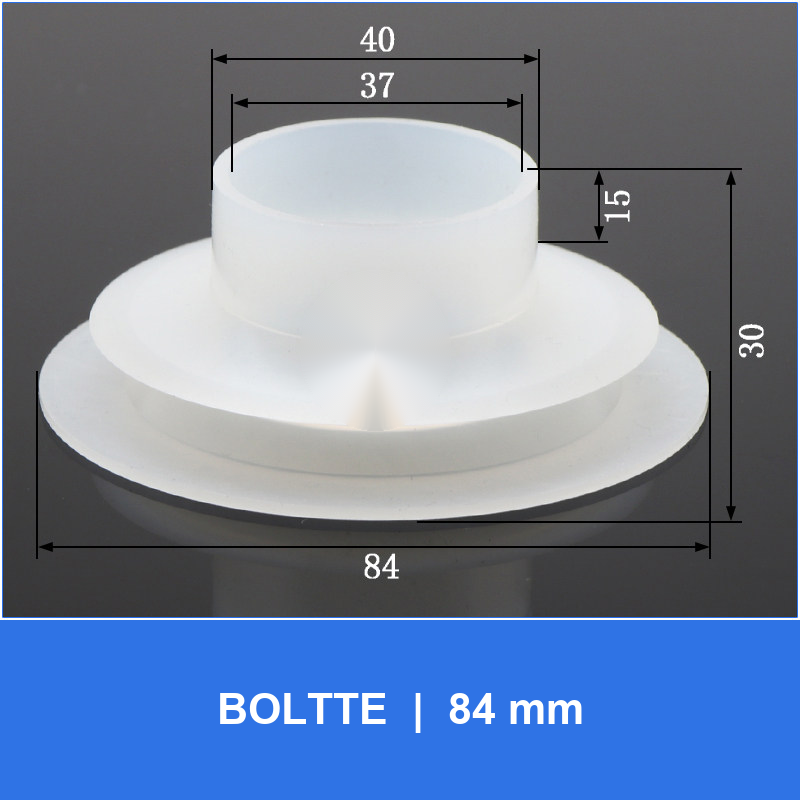
Los tamaños describen la familia de copas, pero la decisión de pedido debe basarse en el dibujo completo. La A-Type de 60 mm tiene una abertura interna de 25 mm y una altura total de 28 mm. La B-Type de 60 mm tiene una abertura interna de 30 mm y la misma altura total de 28 mm. La copa de 84 mm tiene una abertura interna de 37 mm y una altura total de 30 mm. Estas dimensiones afectan el despeje, el soporte y la interfaz con la herramienta existente.
Elija la variante por dimensiones, no por color o apariencia
Comience con el dibujo de la máquina o una muestra medida de la herramienta instalada. Si la estación actualmente acepta una copa de 60 mm, compare cuidadosamente la abertura interna requerida: la A-Type y la B-Type comparten el mismo tamaño exterior y altura, pero tienen aberturas diferentes de 25 mm y 30 mm. Esa diferencia de 5 mm puede ser importante en la interfaz de montaje. No trate las dos versiones de 60 mm como intercambiables hasta que se confirme la geometría de conexión completa.
La versión de 84 mm proporciona un diámetro nominal de copa más grande, una abertura de 37 mm y un cuerpo ligeramente más alto de 30 mm. Puede proporcionar una huella de contacto más grande, pero eso no significa automáticamente que sea adecuada para una carga más pesada. El vacío disponible, las fugas, la aceleración, la condición de la superficie y el factor de seguridad de la máquina influyen en el rendimiento real. Utilice el dibujo para verificar el ajuste, luego confirme el resultado en la máquina real.
Verifique la pieza de trabajo y la herramienta antes de la instalación
Un perfil de doble capa puede acomodar cierta variación de contacto, pero no puede corregir cada desajuste. Inspeccione la superficie de recogida en busca de texturas profundas, agujeros, bordes afilados, aceite, polvo o deformaciones que puedan impedir un sellado estable. Confirme que la copa pueda contactar un área suficientemente continua sin aterrizar sobre una costura o un borde no soportado. Si la pieza se flexiona, pruebe si el área de contacto se mueve al aplicar el vacío.
También examine la herramienta circundante. Verifique que el cuerpo de la copa no colisione con guías, cabezales de llenado, protecciones o copas adyacentes a lo largo de todo el recorrido de la máquina. Deje espacio para que el perfil se comprima sin ser pellizcado. La superficie de acoplamiento debe soportar la copa de manera uniforme, y el pasaje de vacío debe permanecer abierto. Si el soporte o el accesorio son desconocidos, revise la guía de soporte y accesorios de copas de vacío antes de adaptar el ensamblaje.
Utilice una lista de verificación de instalación repetible
Detenga y aísle la máquina de acuerdo con el procedimiento del fabricante del equipo antes de trabajar en la herramienta de vacío. Registre el modelo instalado y la orientación, luego retire la copa vieja sin dañar el soporte. Limpie la superficie de acoplamiento y el pasaje de vacío. Confirme que no queden fragmentos, sellador o escombros dentro del puerto. Compare la nueva pieza con el dibujo y la pieza retirada en lugar de confiar solo en el diámetro exterior.
Instale la copa de manera cuadrada y evite torcer, estirar o cortar el perfil de silicona. Utilice solo el método de sujeción especificado por el diseño completo de la herramienta. Después de la instalación, aplique vacío a baja velocidad de la máquina y observe si las dos capas se comprimen uniformemente. Una copa inclinada, un pasaje restringido o un labio distorsionado deben corregirse antes de la producción. No agregue abrazaderas improvisadas, adhesivos o lubricantes a menos que el fabricante de la máquina los haya aprobado.
Configure el sistema de vacío para la aplicación real
La copa es una parte de un sistema neumático completo. Confirme el nivel de vacío disponible en la copa durante la recogida, no solo en el generador bajo condiciones de no flujo. Verifique el diámetro de los tubos, la longitud de los tubos, los accesorios, las válvulas, los filtros y cualquier colector compartido en busca de restricciones o fugas. Una línea larga o de tamaño insuficiente puede ralentizar la evacuación incluso cuando el nivel final de vacío parece aceptable.
Mida el tiempo de recogida y liberación a la tasa de ciclo requerida. Si varias copas comparten un circuito, pruebe el efecto de una copa con fugas o descubierta. La lógica de control puede necesitar un interruptor de vacío, una válvula de retención o una zona separada, dependiendo de la evaluación de riesgos de la máquina. Para un contexto adicional de dimensionamiento, utilice la guía de fuerza de sujeción y diámetro de copa, recordando que los valores calculados aún requieren un factor de seguridad adecuado y validación física.
Valide la recogida, el movimiento y la liberación en producción
Comience con piezas de trabajo representativas, incluyendo variaciones esperadas en acabado de superficie, planitud, temperatura y limpieza. Registre el tiempo de evacuación, el vacío alcanzado, la posición de recogida y el tiempo de liberación. Ejecute la máquina lentamente primero. Observe si hay sellado parcial, colapso excesivo de la copa, deslizamiento, recogida retrasada o una pieza que permanece unida después del comando de liberación.
Luego, pruebe la aceleración, desaceleración y cambios de dirección previstos en condiciones controladas. Repita suficientes ciclos para revelar fugas intermitentes y acumulación de calor. Incluya la pieza de trabajo aprobada menos favorable, no solo una muestra limpia. Si se utiliza un sensor de vacío, establezca su umbral a partir de la operación estable medida y confirme cómo reacciona la máquina cuando no se alcanza el umbral. Nunca use una configuración de copa no verificada para levantar personas o para una carga cuya caída podría ingresar a un área ocupada.
Documente la configuración aprobada y planifique el reemplazo
Una vez que el proceso pase la validación, registre la variante exacta, el SKU del proveedor, las dimensiones del dibujo, el umbral de vacío, las condiciones de ciclo y los límites de inspección. Mantenga la A-Type y B-Type de 60 mm claramente separadas porque sus aberturas internas difieren. Los operadores deben saber cómo se ve la forma normal del labio y la compresión y cuándo detener la máquina para la inspección.
Verifique el cuerpo de silicona en busca de cortes, endurecimiento, distorsión permanente, contaminación y desgaste desigual. Reemplace una copa dañada antes de que cause una recogida inestable; no espere a que falle un sellado completo. La frecuencia de reemplazo debe basarse en las condiciones del proceso observadas en lugar de un conteo de ciclos universal. Si la pieza de trabajo, la velocidad, la herramienta o el circuito de vacío cambian, repita la validación en lugar de asumir que la aprobación anterior aún se aplica.
Prepare la información necesaria para una cotización precisa
Para un pedido repetido, proporcione la elección completa: A-Type de 60 mm, B-Type de 60 mm o 84 mm. Para una nueva aplicación, agregue una foto o dibujo de la herramienta, la superficie de contacto, las dimensiones y la masa de la pieza de trabajo, la tasa de ciclo, el vacío disponible, la aceleración, la temperatura y la cantidad. Mencione cualquier variación de superficie, contaminación o límite de espacio que pueda afectar el sellado.
Si la geometría existente no coincide con estas tres variantes, utilice el formulario de aplicación de vacío y cotización personalizada BOLTTE. Los datos claros de la aplicación permiten al proveedor verificar la compatibilidad dimensional e identificar qué aún necesita pruebas en la máquina. La selección final debe combinar la confirmación del dibujo, una instalación controlada y la validación de producción documentada.