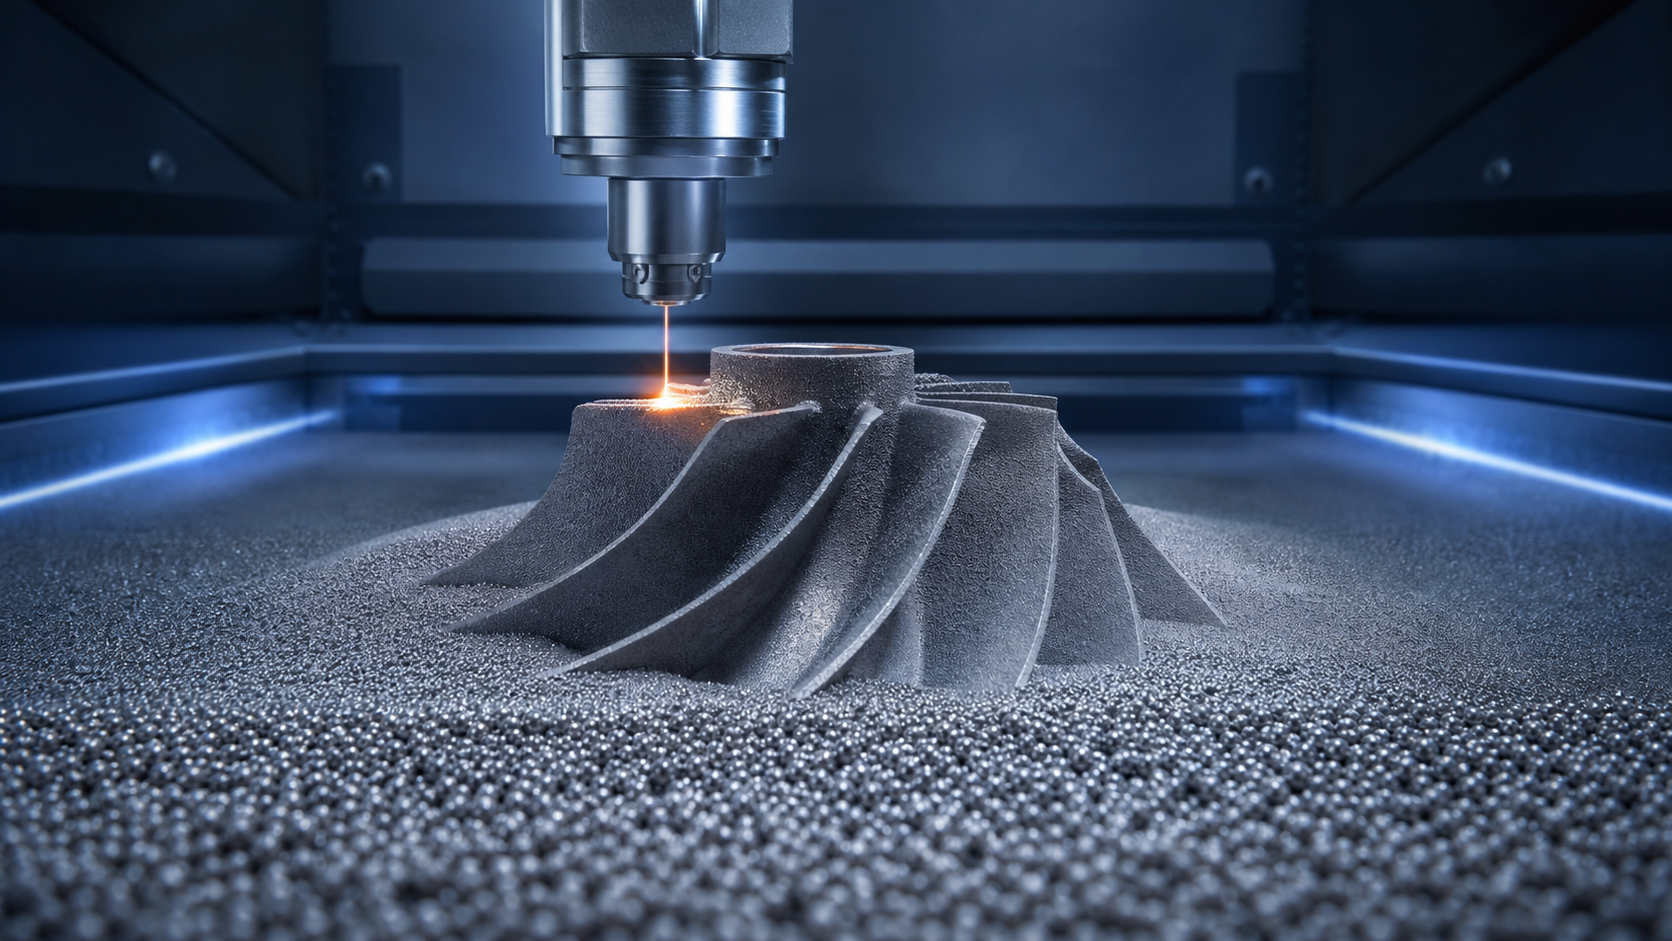
金属3D打印将细金属粉末转化为密集的、功能性部件,这些部件的几何形状在传统加工中难以或不可能实现。它广泛用于轻量化支架、内部冷却通道、叶轮、工具插入件、医疗组件、航空航天硬件和低量定制部件。
本指南解释了金属3D打印粉末是什么,制造过程如何运作,完整的生产工作流程,以及您可以合理预期的精度。
## 什么是金属3D打印粉末?
金属增材制造粉末是一种由小金属颗粒制成的精确控制的原料。对于激光粉末床熔融(LPBF)——也通常称为DMLS或SLM——颗粒通常通过气体或等离子体雾化生产。这些方法有助于创建接近球形的颗粒,使粉末能够流动并均匀地铺成薄层。
粉末质量直接影响层密度、激光吸收、熔池稳定性、表面光洁度、孔隙率和成品的机械性能。重要特性包括:
- 颗粒大小和颗粒大小分布
- 球形度和表面形态
- 流动性和扩展性
- 表观密度和压实密度
- 化学成分和氧含量
- 湿度、污染和内部颗粒孔隙率
- 原料粉末和回收粉末批次之间的一致性
粉末不仅仅是“磨碎的金属”。它是一种工程生产材料,必须小心存储、处理、筛分、测试和追踪。
## 常见的金属粉末用于3D打印
### 不锈钢
316L因其耐腐蚀性而广受欢迎,适用于流体处理部件、实验室设备和一般工业应用。当需要更高强度和可热处理性能时,选择17-4PH。
### 铝合金
AlSi10Mg提供了低重量、热导率和强度的有用组合。它通常用于外壳、支架、热管理组件和轻量化结构。
### 钛合金
Ti-6Al-4V提供了高强度与重量比和优异的耐腐蚀性。典型应用包括航空航天组件、医疗设备、赛车部件和高性能工程组件。
### 镍基超级合金
Inconel 625和Inconel 718在苛刻的热和腐蚀环境中保持强度。它们用于涡轮、能源、排气、化学加工和航空航天应用。
### 钴铬和工具钢
钴铬因其耐磨性、温度性能和特定医疗应用而受到重视。工具钢和马氏体钢用于耐用的工具、模具、插入件和机械负载组件。
正确的合金取决于操作温度、腐蚀暴露、负载情况、疲劳寿命、重量、认证要求和后处理路线。
## 金属3D打印过程如何工作
激光粉末床熔融是最广泛使用的金属增材制造工艺之一。机器直接从切片的3D CAD数据中构建组件,位于受控的低氧室内。
1. 建造平台位于粉末铺展系统下方。
2. 重新涂层器施加一层薄而均匀的金属粉末。
3. 聚焦激光扫描所需的横截面并熔化选定区域。
4. 熔融材料固化并与下方的层结合。
5. 建造平台降低一个层厚度。
6. 铺展一层新粉末,循环重复,直到形成完整的部件。
根据机器、合金和所需分辨率,常见的层厚度约为20–60微米。较薄的层可能会再现更小的细节和更平滑的过渡,但也会增加构建时间。
周围的松散粉末支持某些几何形状,并在构建后回收。然而,金属部件仍然需要设计支撑结构,以将其固定在构建板上,导热并减少变形——特别是在悬垂和高热质量区域下方。
## 完整的金属3D打印工作流程
### 1. 设计和工艺选择
工作流程从3D CAD模型和材料、负载、温度、表面、容差和检验要求的明确定义开始。工程师决定增材制造是否是合适的工艺,或者CNC加工、铸造或混合路线是否更经济。
### 2. 增材制造设计
模型会检查壁厚、孔、无支撑的悬垂、被困粉末、内部通道、支撑访问、热变形和后加工余量。选择构建方向以平衡精度、支撑体积、表面质量、强度方向和成本。
### 3. 文件准备和切片
经过验证的模型被转换为机器可读的层数据。生成支撑结构,部件在构建板上嵌套,并分配工艺参数。关键参数包括激光功率、扫描速度、走刀间距、层厚度、扫描策略和腔室条件。
### 4. 粉末准备
所选粉末批次需检查身份、状态和可追溯性。回收的粉末可能根据控制程序进行筛分和混合。反应性粉末如钛和铝需要特别小心处理和适当的惰性环境。
### 5. 机器设置和打印
安装构建板,校准机器,并用惰性气体清洗腔室。然后,机器铺展并熔化数千层。可以监测传感器数据和构建条件,以识别重新涂层问题、热异常或工艺中断。
### 6. 冷却和粉末去除
打印后,构建必须在受控条件下冷却。使用批准的设备去除和回收松散粉末。内部通道需要可访问的粉末逃逸路径;否则,粉末可能会被困在组件内部。
### 7. 应力释放和分离
热应力释放通常在部件仍附着在构建板上时进行。然后通过线切割、电锯或加工将部件分离,并去除支撑结构。
### 8. 后处理
根据规格,后处理可能包括热处理、热等静压(HIP)、喷丸、滚动、抛光、喷丸、CNC加工、磨削、涂层或阳极氧化。精密孔、密封面、螺纹和轴承座通常在打印后进行加工。
### 9. 检查和认证
检查可以包括尺寸测量、CMM、光学扫描、CT扫描、表面粗糙度测试、密度或孔隙率分析、硬度、拉伸测试和材料认证。检查计划应在生产前定义,特别是对于安全关键部件。
## 金属3D打印的精度如何?
精度取决于机器校准、合金、部件大小、几何形状、方向、支撑策略、热历史和后处理。对于设计良好的LPBF部件,合理的总体预期精度约为±0.1到±0.2毫米,加上每毫米约0.005毫米的尺寸依赖性余量。单个机器和经过验证的工艺可能表现不同。
几个因素影响最终结果:
- **层厚度:** 较薄的层提高了垂直分辨率,但并不自动保证更紧的整体公差。
- **激光点和熔池行为:** 这些影响小特征、角落和局部尺寸增长。
- **热变形:** 快速加热和冷却会产生残余应力,可能导致薄壁或大平面移动。
- **构建方向:** 向上、向下、垂直和支撑表面可能具有不同的精度和表面处理。
- **支撑设计:** 支撑不足可能导致翘曲;过多的支撑增加去除工作和表面标记。
- **热处理:** 应力释放和HIP可能会略微改变尺寸。
- **表面粗糙度:** 打印后的金属表面通常比加工表面粗糙,这会影响测量和配合特征。
对于关键配合、螺纹、精密孔、密封面和紧密基准关系,最可靠的策略是打印近净形状并留有加工余量,然后通过CNC加工、磨削、扩孔或电火花加工完成关键特征。
## 提高精度的实用设计技巧
- 确定图纸上的关键质量尺寸。
- 为精密接口添加加工余量。
- 尽量避免大面积无支撑的平面。
- 使用渐进的厚度过渡以减少热应力。
- 为封闭通道提供粉末去除孔。
- 考虑支撑去除和工具访问。
- 在确定设计之前讨论构建方向。
- 在适当的地方使用圆角以减少应力集中。
- 定义公差是否适用于打印后或后加工状态。
- 在生产前通过原型和检查报告验证要求严格的部件。
## 金属3D打印与CNC加工
金属3D打印在几何形状复杂、内部通道有价值、减轻重量重要或多个组件可以合并为一个时最强大。CNC加工通常更适合简单几何形状、高精度接口和优越的表面光洁度。
许多成功的部件同时使用这两种工艺:增材制造创建复杂的近净形状,而CNC加工完成关键表面。这种混合方法结合了设计自由度和可靠的精度。
## 结论
金属3D打印的性能始于粉末质量,并贯穿于工作流程的每个阶段。合金选择、粉末特性、构建方向、激光参数、热管理、支撑设计等因素都对最终结果产生影响。设计、后处理和检验都会影响最终部件。
为了成功的项目,首先定义功能要求——不仅包括材料和形状,还包括关键公差、表面光洁度、机械性能、检验计划和生产数量。通过正确的设计和过程控制,金属增材制造可以提供强大、轻量、高度复杂的部件,而传统制造无法高效生产这些部件。
需要帮助评估定制金属组件吗?将您的CAD模型或图纸发送给BOLTTE。我们可以审查几何形状,推荐合适的制造路线,并确定哪些特征应该采用打印、加工或混合工艺完成。
## 技术参考
- NIST,增材制造粉末计量实验室
- EOS,什么是增材制造?
- Protolabs,直接金属激光烧结(DMLS)