La impresión 3D de metal convierte el fino polvo metálico en piezas densas y funcionales con geometrías que son difíciles o imposibles de mecanizar de manera convencional. Se utiliza ampliamente para soportes ligeros, canales de enfriamiento internos, impulsores, insertos de herramientas, componentes médicos, hardware aeroespacial y piezas personalizadas de bajo volumen.
Esta guía explica qué es el polvo de impresión 3D de metal, cómo funciona el proceso de fabricación, el flujo de trabajo de producción completo y la precisión que se puede esperar de manera realista.
## ¿Qué es el polvo de impresión 3D de metal?
El polvo de fabricación aditiva de metal es una materia prima cuidadosamente controlada hecha de pequeñas partículas metálicas. Para la fusión por lecho de polvo láser (LPBF), también comúnmente descrita como DMLS o SLM, las partículas se producen típicamente por atomización de gas o plasma. Estos métodos ayudan a crear partículas que son casi esféricas, lo que permite que el polvo fluya y se extienda en capas delgadas y uniformes.
La calidad del polvo afecta directamente la densidad de la capa, la absorción del láser, la estabilidad del charco de fusión, el acabado superficial, la porosidad y el rendimiento mecánico del componente terminado. Las características importantes incluyen:
- Tamaño de partícula y distribución del tamaño de partícula
- Esfericidad y morfología de la superficie
- Fluidez y capacidad de extensión
- Densidad aparente y densidad compactada
- Composición química y contenido de oxígeno
- Humedad, contaminación y porosidad interna de las partículas
- Consistencia entre lotes de polvo virgen y reciclado
El polvo no es simplemente "metal molido". Es un material de producción diseñado que debe ser almacenado, manipulado, tamizado, probado y rastreado cuidadosamente.
## Polvos metálicos comunes para impresión 3D
### Acero inoxidable
El 316L es popular para componentes resistentes a la corrosión, piezas de manejo de fluidos, equipos de laboratorio y aplicaciones industriales generales. El 17-4PH se selecciona cuando se requieren un mayor rendimiento de resistencia y tratamiento térmico.
### Aleaciones de aluminio
El AlSi10Mg ofrece una combinación útil de bajo peso, conductividad térmica y resistencia. Se utiliza comúnmente para carcasas, soportes, componentes de gestión térmica y estructuras ligeras.
### Aleaciones de titanio
El Ti-6Al-4V proporciona una alta relación resistencia-peso y excelente resistencia a la corrosión. Las aplicaciones típicas incluyen componentes aeroespaciales, dispositivos médicos, piezas de automovilismo y ensamblajes de ingeniería de alto rendimiento.
### Superaleaciones a base de níquel
El Inconel 625 y el Inconel 718 mantienen la resistencia en entornos térmicos y corrosivos exigentes. Se utilizan para aplicaciones de turbinas, energía, escape, procesamiento químico y aeroespacial.
### Acero cobalto-cromo y aceros para herramientas
El cobalto-cromo es valorado por su resistencia al desgaste, rendimiento a altas temperaturas y aplicaciones médicas seleccionadas. Los aceros para herramientas y los aceros maraging se utilizan para herramientas duraderas, moldes, insertos y componentes sometidos a carga mecánica.
La aleación correcta depende de la temperatura de operación, la exposición a la corrosión, el caso de carga, la vida a fatiga, el peso, los requisitos de certificación y la ruta de post-procesamiento.
## Cómo funciona el proceso de impresión 3D de metal
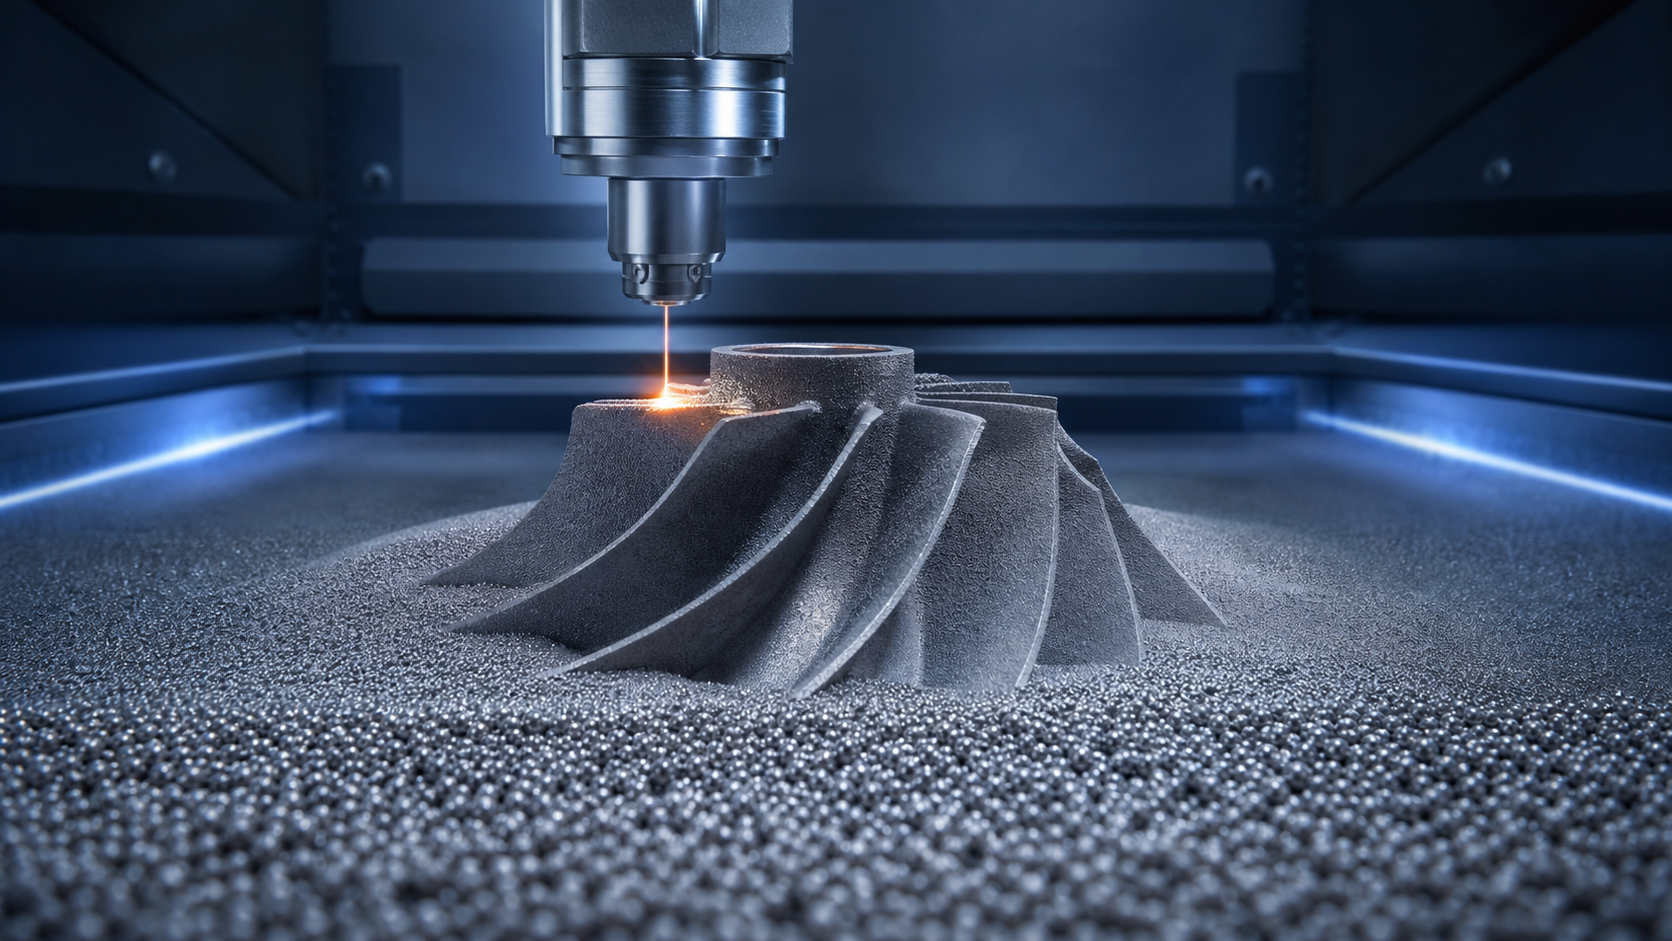
La fusión por lecho de polvo láser es uno de los procesos de fabricación aditiva de metal más utilizados. La máquina construye un componente directamente a partir de datos CAD 3D cortados dentro de una cámara controlada de bajo oxígeno.
1. Se posiciona una plataforma de construcción debajo del sistema de esparcimiento de polvo.
2. Un recubridor aplica una capa delgada y uniforme de polvo metálico.
3. Un láser enfocado escanea la sección transversal requerida y funde áreas seleccionadas.
4. El material fundido se solidifica y se une a la capa inferior.
5. La plataforma de construcción baja una capa de grosor.
6. Se extiende una nueva capa de polvo y el ciclo se repite hasta que se forma la pieza completa.
Dependiendo de la máquina, la aleación y la resolución requerida, los grosores de capa comunes son aproximadamente de 20 a 60 μm. Las capas más delgadas pueden reproducir detalles más pequeños y transiciones más suaves, pero también aumentan el tiempo de construcción.
El polvo suelto circundante soporta algo de geometría y se recupera después de la construcción. Sin embargo, las piezas metálicas aún requieren estructuras de soporte diseñadas para anclarlas a la placa de construcción, conducir el calor y reducir la distorsión, especialmente debajo de voladizos y regiones de alta masa térmica.
## Flujo de trabajo completo de impresión 3D de metal
### 1. Diseño y selección de procesos
El flujo de trabajo comienza con un modelo CAD 3D y una definición clara de material, carga, temperatura, superficie, tolerancia y requisitos de inspección. Los ingenieros deciden si la fabricación aditiva es el proceso adecuado o si el mecanizado CNC, la fundición o una ruta híbrida serían más económicos.
### 2. Diseño para fabricación aditiva
El modelo se revisa para el grosor de las paredes, agujeros, voladizos no soportados, polvo atrapado, canales internos, acceso a soportes, distorsión térmica y tolerancias de post-mecanizado. Se selecciona la orientación de construcción para equilibrar la precisión, el volumen de soporte, la calidad de la superficie, la dirección de la resistencia y el costo.
### 3. Preparación de archivos y corte
El modelo validado se convierte en datos de capa legibles por la máquina. Se generan estructuras de soporte, las piezas se anidan en la placa de construcción y se asignan parámetros de proceso. Los parámetros críticos incluyen potencia del láser, velocidad de escaneo, espaciamiento de hatch, grosor de capa, estrategia de escaneo y condiciones de la cámara.
### 4. Preparación del polvo
El lote de polvo seleccionado se verifica por identidad, condición y trazabilidad. El polvo reutilizado puede ser tamizado y mezclado de acuerdo con un procedimiento controlado. Los polvos reactivos como el titanio y el aluminio requieren un manejo particularmente cuidadoso y un ambiente inerte apropiado.
### 5. Configuración de la máquina e impresión
Se instala la placa de construcción, se calibra la máquina y se purga la cámara con gas inerte. La máquina luego esparce y funde miles de capas sucesivas. Los datos de sensores y las condiciones de construcción pueden ser monitoreados para identificar problemas de recubrimiento, anomalías térmicas o interrupciones del proceso.
### 6. Enfriamiento y eliminación del polvo
Después de la impresión, la construcción debe enfriarse bajo condiciones controladas. El polvo suelto se retira y se recupera utilizando equipos aprobados. Los pasajes internos necesitan caminos de escape de polvo accesibles; de lo contrario, el polvo puede quedar atrapado dentro del componente.
### 7. Alivio de tensiones y separación
El alivio de tensiones térmicas se realiza comúnmente mientras las piezas permanecen unidas a la placa de construcción. Luego, las piezas se separan mediante EDM por alambre, aserrado o mecanizado, y se retiran las estructuras de soporte.
### 8. Post-procesamiento
Dependiendo de la especificación, el post-procesamiento puede incluir tratamiento térmico, prensado isostático en caliente (HIP), chorreado de perlas, pulido, granallado, mecanizado CNC, rectificado, recubrimiento o anodizado. Los agujeros de precisión, caras de sellado, roscas y asientos de rodamientos a menudo se mecanizan después de la impresión.
### 9. Inspección y calificación
La inspección puede incluir medición dimensional, CMM, escaneo óptico, escaneo CT, pruebas de rugosidad superficial, análisis de densidad o porosidad, dureza, pruebas de tracción y certificación de materiales. El plan de inspección debe definirse antes de la producción, especialmente para piezas críticas para la seguridad.
## ¿Qué tan precisa es la impresión 3D de metal?
La precisión depende de la calibración de la máquina, la aleación, el tamaño de la pieza, la geometría, la orientación, la estrategia de soporte, la historia térmica y el post-procesamiento. Una expectativa general realista para piezas LPBF bien diseñadas es de aproximadamente ±0.1 a ±0.2 mm, más un margen dependiente del tamaño de aproximadamente 0.005 mm por milímetro. Las máquinas individuales y los procesos validados pueden tener un rendimiento diferente.
Varios factores influyen en el resultado final:
- **Grosor de capa:** las capas más delgadas mejoran la resolución vertical, pero no garantizan automáticamente una tolerancia general más ajustada.
- **Comportamiento del punto láser y del charco de fusión:** estos afectan características pequeñas, esquinas y crecimiento dimensional local.
- **Distorsión térmica:** el calentamiento y enfriamiento rápidos crean tensiones residuales que pueden mover paredes delgadas o grandes áreas planas.
- **Orientación de construcción:** las superficies hacia arriba, hacia abajo, verticales y soportadas pueden tener diferentes precisiones y acabados.
- **Diseño de soporte:** un soporte insuficiente puede causar deformaciones; un soporte excesivo aumenta el trabajo de eliminación y el marcado de la superficie.
- **Tratamiento térmico:** el alivio de tensiones y el HIP pueden cambiar ligeramente las dimensiones.
- **Rugosidad superficial:** las superficies metálicas impresas suelen ser más rugosas que las superficies mecanizadas, lo que afecta la medición y las características de acoplamiento.
Para ajustes críticos, roscas, orificios de precisión, caras de sellado y relaciones de datum ajustadas, la estrategia más confiable es imprimir en forma casi neta con margen de mecanizado, y luego terminar las características críticas mediante mecanizado CNC, rectificado, reaming o EDM.
## Consejos de diseño prácticos para una mejor precisión
- Identificar dimensiones críticas para la calidad en el dibujo.
- Agregar material de mecanizado a interfaces de precisión.
- Evitar grandes superficies planas no soportadas siempre que sea posible.
- Utilizar transiciones de grosor gradual para reducir el estrés térmico.
- Proporcionar agujeros de eliminación de polvo para canales cerrados.
- Tener en cuenta la eliminación de soportes y el acceso a herramientas.
- Discutir la orientación de construcción antes de congelar el diseño.
- Utilizar filetes para reducir la concentración de tensiones donde sea apropiado.
- Definir si las tolerancias se aplican en la condición impresa o post-mecanizada.
- Validar piezas exigentes con prototipos e informes de inspección antes de la producción.
## Impresión 3D de metal vs. mecanizado CNC
La impresión 3D de metal es más fuerte cuando la geometría es compleja, los canales internos son valiosos, la reducción de peso es importante o varios componentes pueden consolidarse en uno. El mecanizado CNC suele ser preferido para geometrías más simples, interfaces altamente precisas y un acabado superficial superior.
Muchas piezas exitosas utilizan ambos procesos: la fabricación aditiva crea la forma casi neta compleja, y el mecanizado CNC termina las superficies críticas. Este enfoque híbrido combina libertad de diseño con precisión confiable.
## Conclusión
El rendimiento de la impresión 3D de metal comienza con la calidad del polvo y continúa a través de cada etapa del flujo de trabajo. La selección de aleaciones, la caracterización del polvo, la orientación de construcción, los parámetros del láser, la gestión térmica, el diseño de soporte...ign, el posprocesamiento y la inspección influyen en la pieza final.
Para un proyecto exitoso, define primero los requisitos funcionales: no solo el material y la forma, sino también las tolerancias críticas, el acabado superficial, las propiedades mecánicas, el plan de inspección y la cantidad de producción. Con el diseño adecuado y los controles de proceso, la fabricación aditiva de metales puede ofrecer piezas fuertes, ligeras y altamente complejas que la fabricación convencional no puede producir de manera eficiente.
¿Necesitas ayuda para evaluar un componente metálico personalizado? Envía a BOLTTE tu modelo CAD o dibujo. Podemos revisar la geometría, recomendar una ruta de fabricación adecuada e identificar qué características deben ser impresas, mecanizadas o terminadas en un proceso híbrido.
## Referencias técnicas
- NIST, Laboratorio de Metrología de Polvo de Fabricación Aditiva
- EOS, ¿Qué es la Fabricación Aditiva?
- Protolabs, Sinterización Directa de Metal por Láser (DMLS)